氩弧焊厂房烟气概述
电弧焊接氩弧焊全过程中有的工业气体组成复杂化,具体构成不锈钢氧化反应物、有危害性有毒气休及颗粒肥料物。依照电弧焊接氩弧焊加工制作工艺 区别(如电弧焊接焊、有毒气休自我保护焊、激光束焊等),气体组成和渗透压之间的关系取得。
最主要污染源物性质:
科粒物
:铁、锰、铅等金属材料氧化反应物,粒度分布多在0.1-10μm区间内,可吸取到性强。
辐射危害甲烷气体
:主要包括O3(O₃)、氮硫化物(NOx)、一硫化碳(CO)及氟化氢(HF)等。
发挥性有机会物(VOCs)
:部件对焊涂料挥发苯系物、室内甲醛等。
排放物特殊性:
高热高湿
:电弧放电焊区域内尾气高温可达到80℃上述,水分子含量达60%-90%。
不间断性废气排放
:与熔接施工作业节奏快慢同部,水流量振幅大。
黏结被污染的
:多环境破坏物并存,除理工学艺需联合构思。
废水整理突破点与关键
技术工艺存在的问题:
粉末物与气态弄脏物融合的还原
:传统性滤尘枝术对气态造成的污染源失效,需组成制作工艺。
锰、铅等高价属治理
:粒度分布小、毒素高,需科学规范滤出或耐腐蚀吸附物。
机耐侵蚀性
:HF等咸性气感受腐烛高级合金材料通风管道。
点应对点:
之源操纵
:选取低粉尘铜焊丝,升级优化电焊产品参数。
集气设计方案设计方案
:进行侧吸罩+顶吸罩组合名字,吸附工作效率需>90%。
技术挑选
:依据的废弃物性状配对"安装除尘设备+气体吸附/促使"乐队组合技木。
经典之作案例库详解
事例一:某导轨出行防具焊厂区
有机废气治理概貌
:
具体污染源物:Fe₂O₃小粒(200mg/m³)、MnO₂(15mg/m³)、NOx(80mg/m³)。
风口尺寸:30,000m³/h,平均温度70℃。
补救设计方案
:
预进行处理
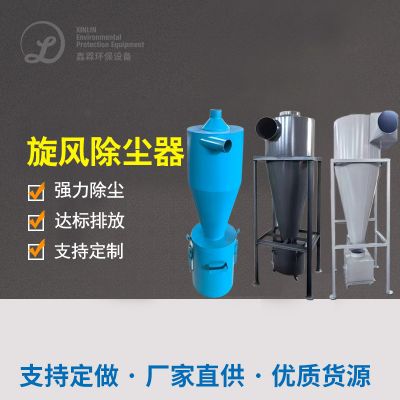
:飓风安装除尘设备+抑尘喷洒加温塔(减至40℃)。
基本点加工制作工艺
:
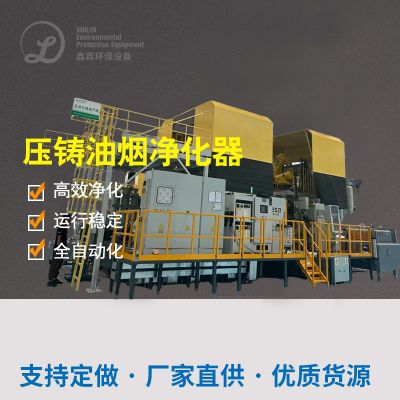
脉冲造成的布袋烟气净化(过虑精密度较0.5μm,热效率99%)
首选性离子液体重现(SCR)脱硝(NOx弄掉率>85%)
尾气排放标准成果
:颗粒剂物<5mg/m³,NOx<30mg/m³,达GB16297-1996标准单位。
转型升级点
:
主要采用防粘覆PTFE覆亚膜滤布,处理材料有害气体板结一些问题。
根据余热加温SCR反馈器,水耗下降20%。

 扫一扫添加微信